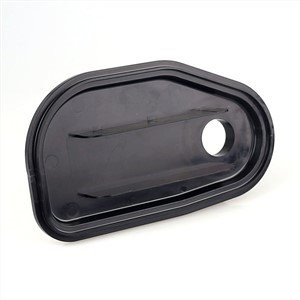
플라스틱 식기의 적용 범위는 단순한 식기, 주방 용품에서 복잡한 기계 부품, 전자 제품 쉘 등 플라스틱 부품에 이르기까지 점점 더 광범위합니다. 그러나 전자 제품 쉘과 같이 고정밀 요구 사항이있는 플라스틱 부품의 경우 사출 성형 시 금형 제조 초기부터 정밀 요구 사항에주의해야합니다 .
사출 성형 단계에서 플라스틱 부품의 정밀도를 결정하는 요인은 무엇입니까? 얇은 사출 부품의 정밀도를 어떻게 개선 할 수 있습니까?
1. 금형 폐쇄 : 원칙적으로 금형에 플라스틱 사출의 총 압력보다 커야하며 벤치 마크로 버가 없어야합니다.
2. 금형에 작용하는 압력과 속도의 목적은 원료를 금형에 균일하고 철저하게 넣고 모든 모서리를 올바르게 채우는 것입니다. 너무 낮 으면 샷이 짧아지고 수축이 발생하며 너무 높으면 모발이 가득 차고, 곰팡이가 고착되고, 찌그러지고, 취약한 곰팡이와 높은 내부 응력이 발생합니다.
3. 속도는 금형 러너 및 완제품의 원료 상태를 결정합니다. 버 (burr), 과잉, 스코치, 쇼트 쇼트, 수축, 열악한 조합 및 느린 브레이크가 있으면 느슨해집니다.
4. 원료의 온도가 다르고 온도가 다르며 너무 낮은 용융 접착제가 투명하지 않아 색상이 고르지 않으며 완제품의 내부 응력이 증가합니다. 온도가 너무 낮고 압력이 너무 높기 때문에 스크류 파손, 너무 높거나 제품에 버가 발생하고 냉각으로 인한 온도 차이가 발생하여 수축 될 수 있습니다. 원료는 분해되어 노랗게 변하고 색이 변하며 쉽게 부서지기 쉽습니다. 냉각 시간이 길고 가스가 배출되기 쉽지 않습니다.