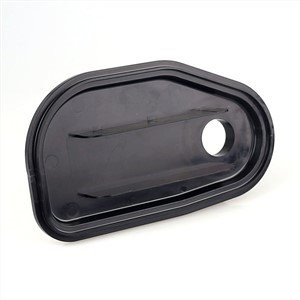
용융 된 재료 흐름이 금형의 캐비티를 완전히 채우지 않으면 짧은 샷이 발생하여 냉각 후 성형 부품이 불완전하게됩니다. 이 효과는 일반적으로 게이트에서 멀리 떨어져 있는데, 특히 긴 유동 거리, 얇은 벽 (또는 조합) 또는 폴리머로 채워진 성형 부품을 포함 할 경우 제품의 기능적 또는 시각적 결함을 초래합니다.
그렇다면이 사출 제품 의 문제를 어떻게 해결할 수 있을까요?
일반적인 원인은 다음과 같습니다.
1. 불충분 한 재료 주입
2. 주입 충전 속도가 충분하지 않습니다
3. 압력 하에서
4. 불충분 한 주입 시간
5. 불균형 멀티 캐비티 다이
6. 이물질 차단 노즐
7. 사출 온도가 너무 낮음
8. 게이트 또는 통풍구가 너무 작음
9. 금형 온도가 너무 낮음
10. 나사 및 배럴의 과도한 마모
해결책:
더 나은 유동성을 위해 더 넓은 채널 또는 게이트로 금형을 재 설계
유동성을 향상시키기 위해 사출 속도 또는 압력을 높이거나 얇은 기판을 선택하십시오
재료가 너무 빨리 냉각되지 않도록 금형 온도를 높입니다.
갇힌 공기가 빠져 나가도록 금형에 통풍구를 추가하거나 기존 통풍구를 확장